English
 Español
 Русский
 عربي
عملية تصنيع محاور المقطورات
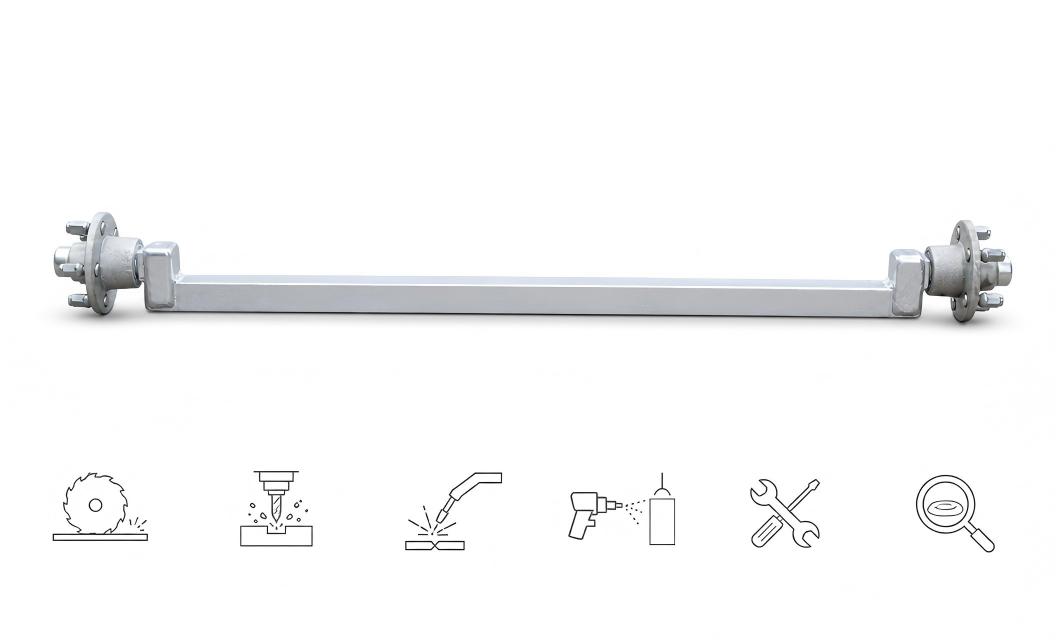
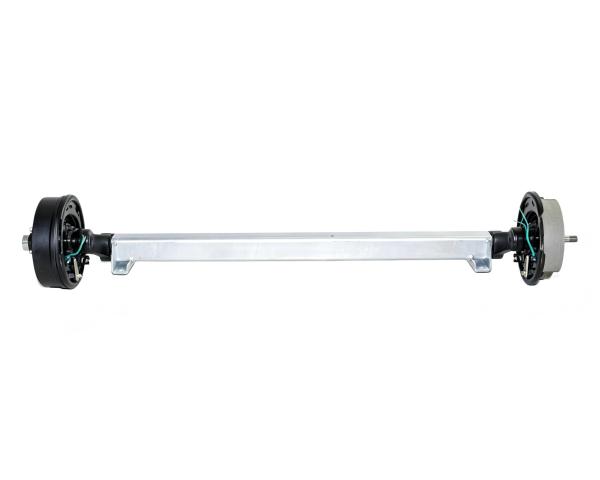
محاور المقطورة، مطلية بالغمس الساخن، محاور بديلة للمقطورة، قطع غيار المقطورة، محاور التواء المقطورة
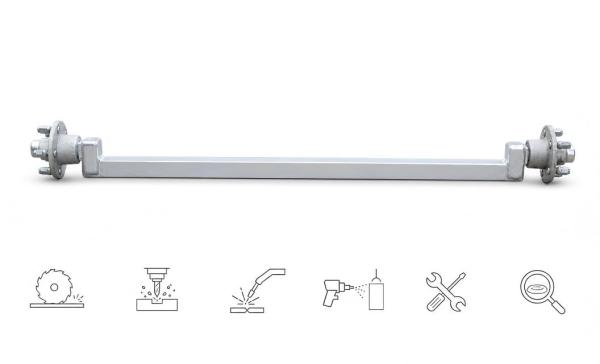
تُعد محاور المقطورات مكونات أساسية تتحمل الأحمال، فهي تدعم وزن المركبة وتنقل قوى القيادة والكبح. ويخضع تصنيعها لعملية منهجية مقسمة إلى ست مراحل رئيسية: القطع، والتشكيل، واللحام، ومعالجة السطح، والتجميع، والفحص.
قص
تبدأ العملية بتقطيع المواد الخام بدقة متناهية. تُفحص أنابيب الصلب غير الملحومة عالية المتانة أو سبائك الصلب أولاً، ثم تُقطع إلى أطوال محددة باستخدام آلات النشر CNC أو أنظمة القطع بالبلازما/الليزر. بالنسبة للمكونات مثل قواعد النوابض أو الحواف، يضمن القطع بالليزر دقة تصل إلى ±0.5 مم. يجب أن ينتج عن القطع حواف نظيفة خالية من الخبث أو الشقوق أو الثقوب، مع ضبط استقامة القطع بحيث لا تتجاوز 1.5 مم/م لضمان دقة المعالجة اللاحقة.
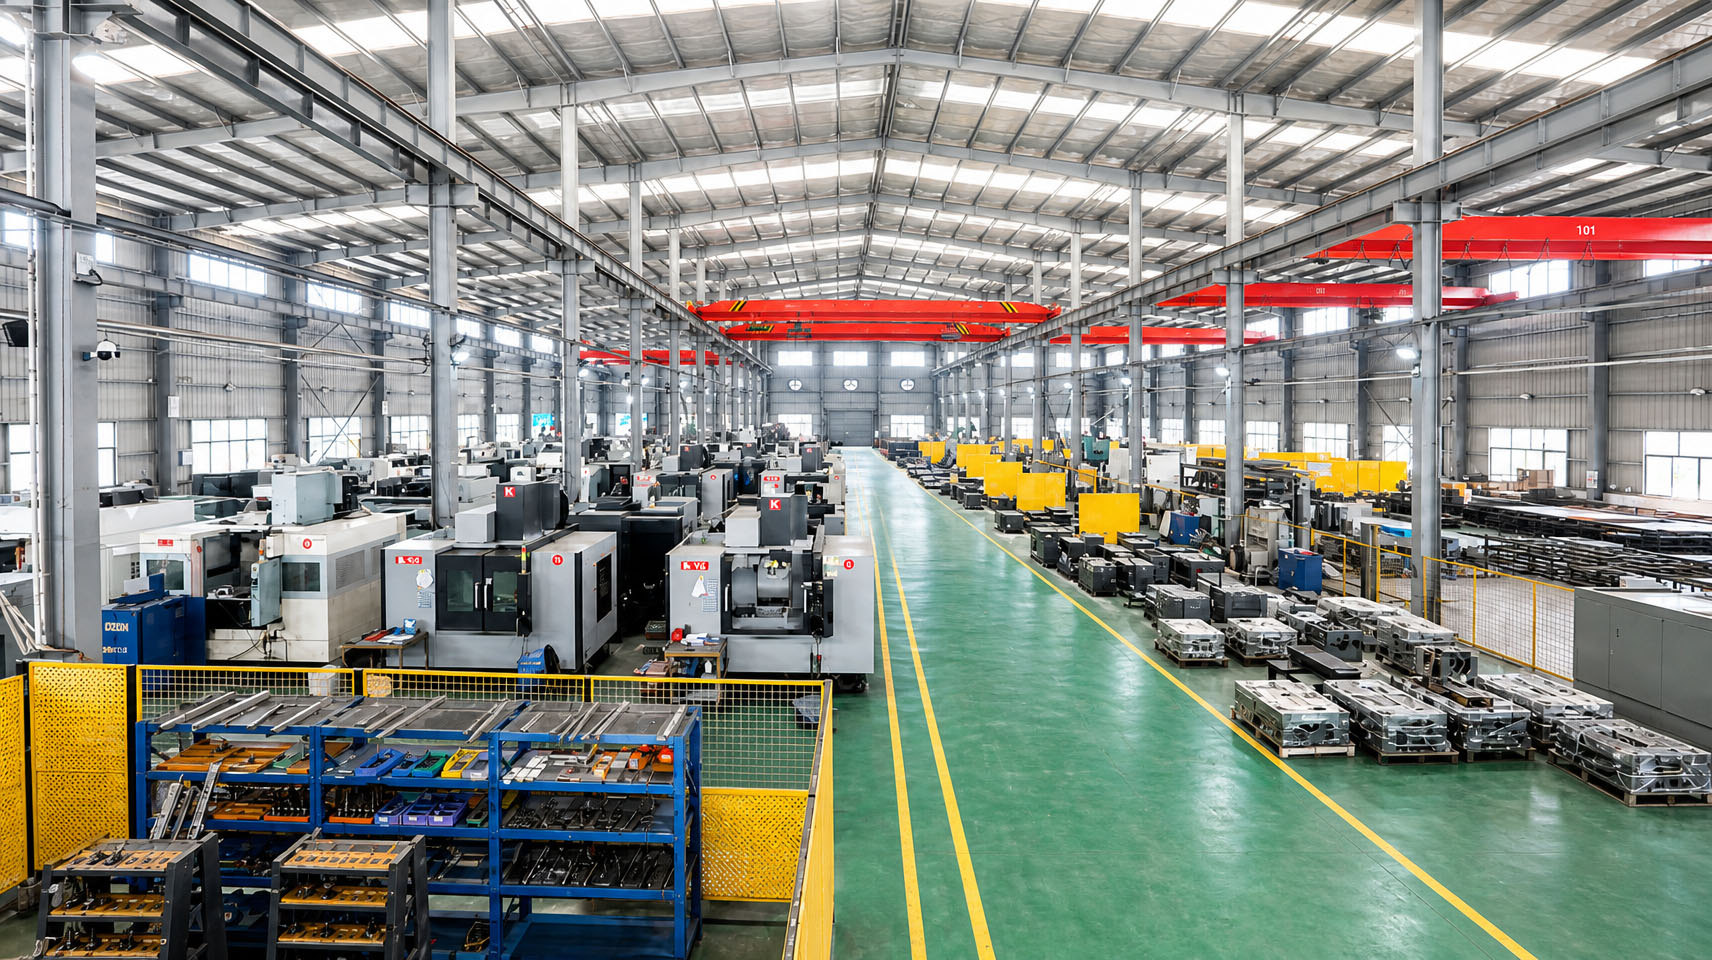
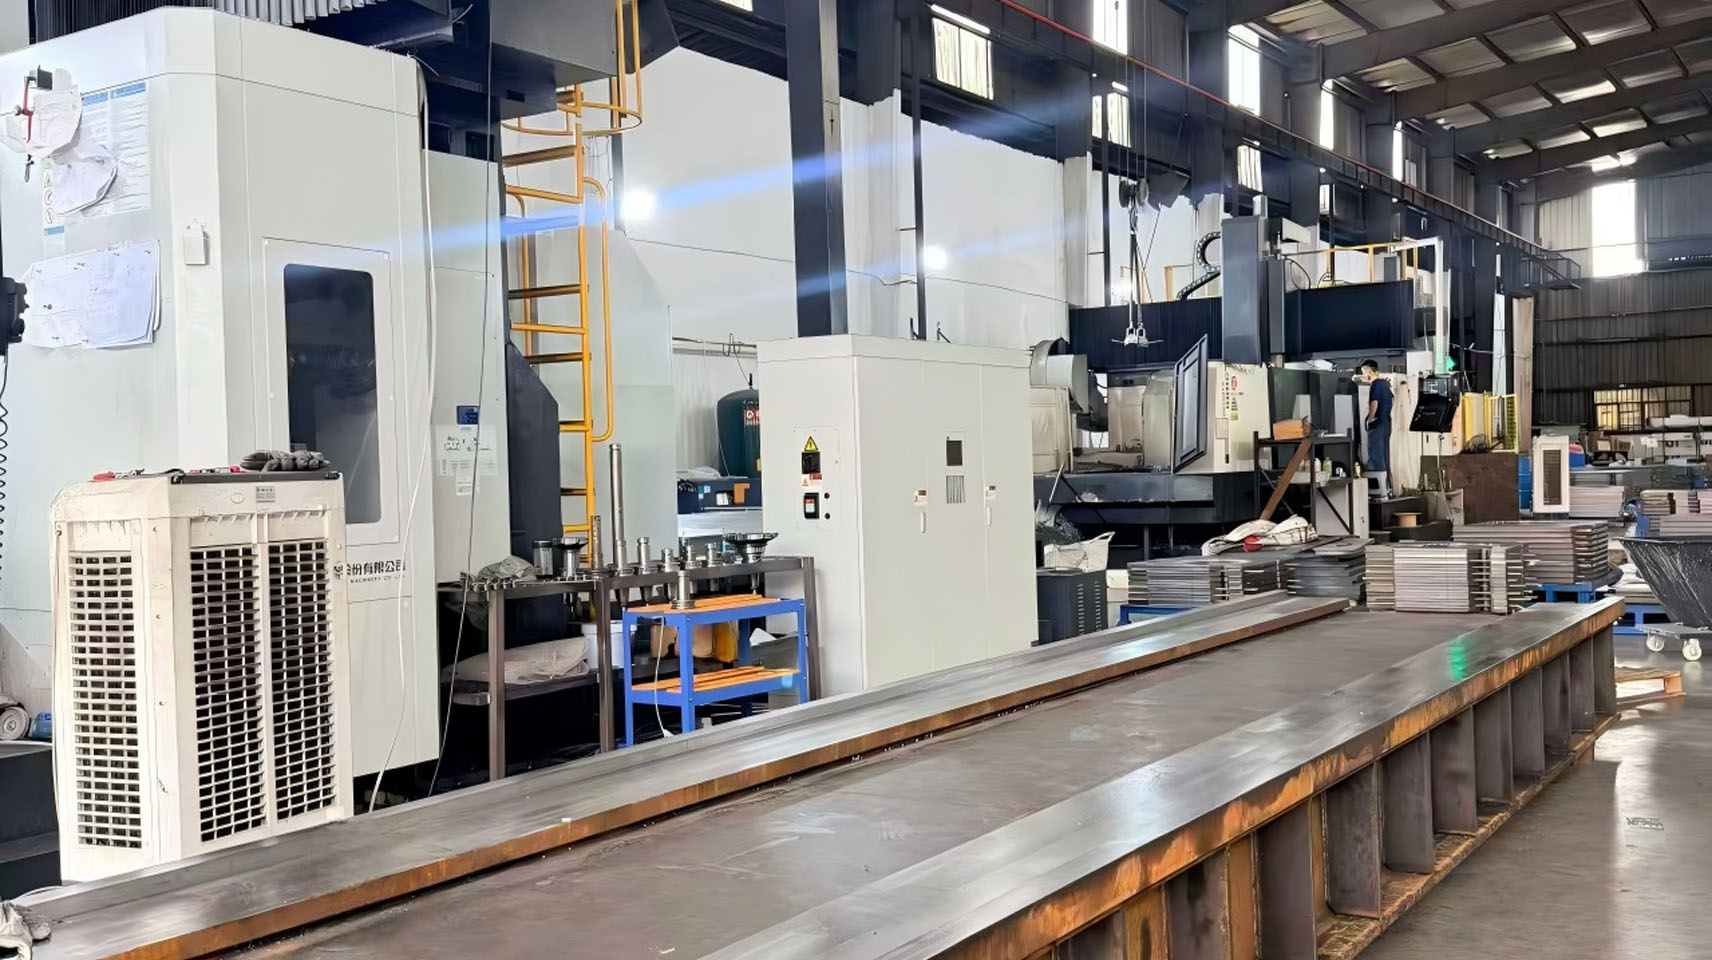
التشغيل الآلي
تُحوّل عمليات التشغيل الآلي القطع الخام إلى مكونات دقيقة عبر سلسلة من العمليات. تبدأ العملية بالخرط الخشن لإزالة الجزء الأكبر من المادة لتشكيل الشكل الأساسي للمحور، ثم تليها عملية الخرط شبه النهائي لتقليل الانحرافات في الأبعاد. أما عملية الخرط النهائي فتُحقق الأبعاد النهائية مع تفاوتات في محور الدوران تتراوح بين IT6 وIT7، وخشونة سطح تتراوح بين Ra0.8 و1.6 ميكرومتر. بالنسبة لمقاعد المحامل التي تتطلب دقة أعلى، تُحقق عمليات التجليخ تشطيبًا على مستوى الميكرون مع خشونة سطح أقل من 0.4 ميكرون Ra. تُجرى عمليات ثانوية مثل الحفر، وتشكيل مجاري المفاتيح، واللولبة بعد عملية التشغيل شبه النهائي.
اللحام
تُستخدم عملية اللحام لربط مكونات المحور مع الحفاظ على سلامة الهيكل. يتم وضع محاور العجلات بدقة على أنابيب المحور باستخدام أدوات محاذاة لضمان زوايا الميل والتقارب الصحيحة قبل اللحام المبدئي. يلي ذلك لحام التماس الكامل، والذي يتم عادةً باستخدام اللحام المحمي بالغاز بمزيج من 80% أرجون و20% ثاني أكسيد الكربون بتيار يتراوح بين 280 و320 أمبير. تتطلب جودة اللحام عمق انصهار يتجاوز 2 مم، وحجم خرزة لحام أكبر من 10 مم، وخلوه من أي عيوب مثل التآكل أو الشقوق أو عدم اكتمال الاختراق. بعد ذلك، يتم وضع قواعد النوابض ولحامها وفقًا لقياسات مركز النابض المحسوبة.
معالجة السطح
تُحسّن المعالجة السطحية المتانة ومقاومة التآكل. يعمل السفع الرملي على إزالة طبقة الأكسيد ويُحدث إجهادًا انضغاطيًا متبقيًا لتحسين مقاومة الإجهاد. بعد ذلك، يُطلى المحور بنظام طلاء متعدد الطبقات: طبقة أساسية من الإيبوكسي الغني بالزنك (40 ميكرومتر)، وطبقة وسيطة من الإيبوكسي (60 ميكرومتر)، وطبقة نهائية من البولي يوريثان (40 ميكرومتر)، ليصل سُمك الطبقة الإجمالي إلى 140 ميكرومتر أو أكثر. تشمل المعالجات البديلة الطلاء الكهربائي لمقاومة التآكل أو الأنودة لمكونات الألومنيوم.
حَشد
تتضمن عملية التجميع دمج المحور مع المكونات الوظيفية. يتم تركيب المحاور والمحامل ومجموعات الفرامل (أقراص أو أسطوانات) والأختام وفقًا لإجراءات صارمة. يتم التحكم بدقة في التحميل المسبق للمحامل وعزم صامولة المحور لضمان موثوقية التشغيل. بالنسبة للمحاور المزودة بأنظمة فرامل، يتم توصيل خطوط هيدروليكية أو هوائية واختبارها للتأكد من عدم وجود تسريبات. يضمن التحقق من المحاذاة عمل جميع المكونات بتناغم تحت الحمل.
تقتيش
تُؤكد عملية الفحص النهائي جودة المنتج وأداءه. وتُجرى فحوصات الأبعاد للتحقق من الطول والعرض والتفاوتات الحرجة. ويؤكد اختبار الصلابة فعالية المعالجة الحرارية. ويكشف الاختبار غير المتلف (الفحص بالموجات فوق الصوتية أو الجسيمات المغناطيسية) عن العيوب الداخلية. ويضمن اختبار التوازن الديناميكي دورانًا سلسًا، بينما تتحقق اختبارات التحميل والإجهاد من سلامة الهيكل في ظل ظروف تشغيل محاكاة. ولا تُنقل إلى مرحلة التعبئة والشحن إلا المحاور التي تجتاز جميع الفحوصات.