English
 Español
 Русский
 عربي
El proceso de fabricación de ejes para remolques
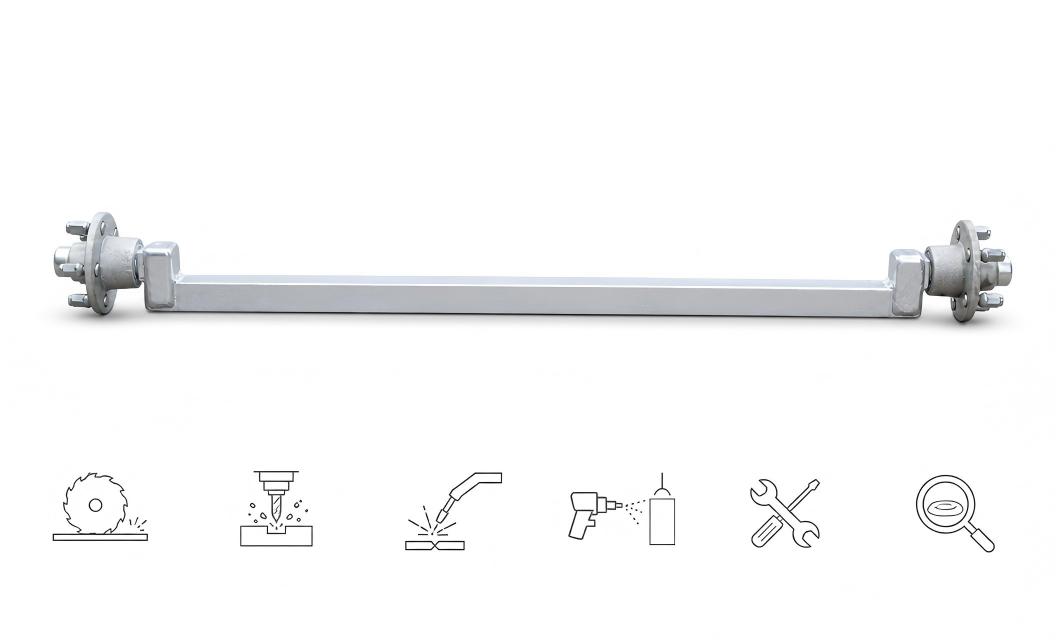
Ejes para remolques, acabado galvanizado en caliente, ejes de repuesto para remolques, repuestos para remolques, ejes de torsión para remolques
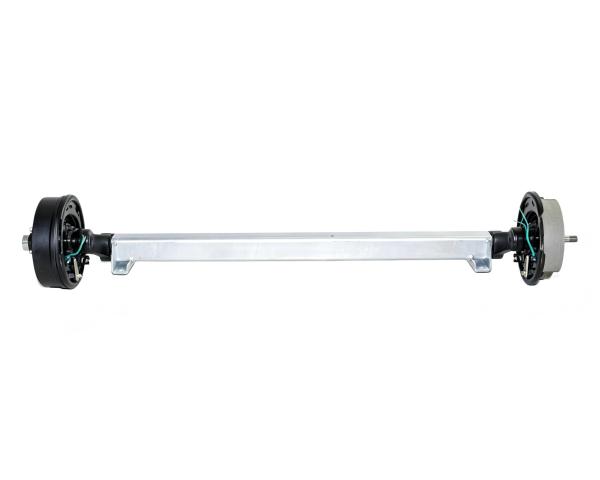
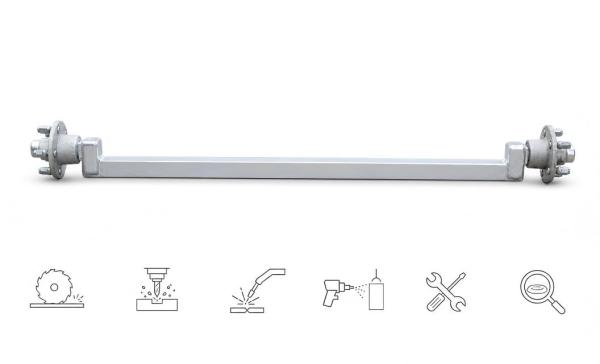
Los ejes de los remolques son componentes estructurales fundamentales que soportan el peso del vehículo y transmiten las fuerzas de tracción y frenado. Su fabricación sigue un proceso sistemático dividido en seis etapas principales: corte, mecanizado, soldadura, tratamiento superficial, ensamblaje e inspección.
Corte
El proceso comienza con el corte de precisión de las materias primas. Los tubos de acero sin costura de alta resistencia o las palanquillas de acero aleado se inspeccionan y cortan a la longitud especificada mediante máquinas de corte CNC o sistemas de corte por plasma/láser. Para componentes como asientos de muelles o bridas, el corte por láser garantiza tolerancias de ±0,5 mm. El corte debe producir bordes limpios, libres de escoria, grietas o muescas, con una rectitud controlada a ≤1,5 mm/m para garantizar la precisión del procesamiento posterior.
Mecanizado
El mecanizado transforma las piezas en bruto cortadas en componentes de precisión mediante operaciones secuenciales. El torneado basto elimina el material para dar forma al perfil básico del eje, seguido del torneado semiacabado para reducir las desviaciones dimensionales. El torneado de acabado logra las dimensiones finales con tolerancias de muñón de eje de grado IT6-IT7 y una rugosidad superficial de Ra0,8-1,6 μm. Para los asientos de cojinetes que requieren mayor precisión, los procesos de rectificado logran un acabado a nivel micrométrico con una rugosidad superficial inferior a 0,4 Ra. Las operaciones secundarias, como el taladrado, el fresado de chaveteros y el roscado, se realizan después del mecanizado semiacabado.
Soldadura
La soldadura une los componentes del eje manteniendo la integridad estructural. Los husillos se colocan con precisión en los tubos del eje mediante plantillas de alineación para asegurar los ángulos correctos de caída y convergencia antes de la soldadura por puntos. A continuación, se realiza la soldadura completa, generalmente con protección gaseosa, utilizando una mezcla de 80 % Ar + 20 % CO₂ con una corriente de 280-320 A. La calidad de la soldadura requiere una profundidad de fusión superior a 2 mm, un diámetro de cordón mayor de 10 mm y la ausencia total de defectos como socavaduras, grietas o penetración incompleta. Finalmente, se colocan y sueldan los asientos de los muelles según las medidas calculadas del centro de cada muelle.
Tratamiento de superficies
El tratamiento superficial mejora la durabilidad y la resistencia a la corrosión. El granallado elimina la capa de óxido e induce tensiones residuales de compresión para mejorar la resistencia a la fatiga. A continuación, el eje recibe un sistema de recubrimiento multicapa: imprimación epoxi rica en zinc (40 μm), capa intermedia epoxi (60 μm) y capa final de poliuretano (40 μm), logrando un espesor total de película ≥140 μm. Otros tratamientos alternativos incluyen el galvanizado para mejorar la resistencia al desgaste o el anodizado para componentes de aluminio.
Asamblea
El montaje integra el eje con los componentes funcionales. Los bujes, cojinetes, conjuntos de freno (discos o tambores) y sellos se instalan siguiendo procedimientos estrictos. La precarga de los cojinetes y el par de apriete de las tuercas de los bujes se controlan con precisión para garantizar la fiabilidad operativa. En ejes con sistemas de frenado, se conectan las líneas hidráulicas o neumáticas y se comprueba que no haya fugas. La verificación de la alineación garantiza que todos los componentes funcionen correctamente bajo carga.
Inspección
La inspección final valida la calidad y el rendimiento. Las comprobaciones dimensionales verifican la longitud, el ancho y las tolerancias críticas. Las pruebas de dureza confirman la eficacia del tratamiento térmico. Las pruebas no destructivas (inspección ultrasónica o por partículas magnéticas) detectan defectos internos. Las pruebas de equilibrio dinámico garantizan una rotación suave, mientras que las pruebas de carga y fatiga validan la integridad estructural en condiciones de funcionamiento simuladas. Solo los ejes que superan todas las inspecciones se someten al embalaje y envío.