English
 Español
 Русский
 عربي
Процесс изготовления осей для прицепов
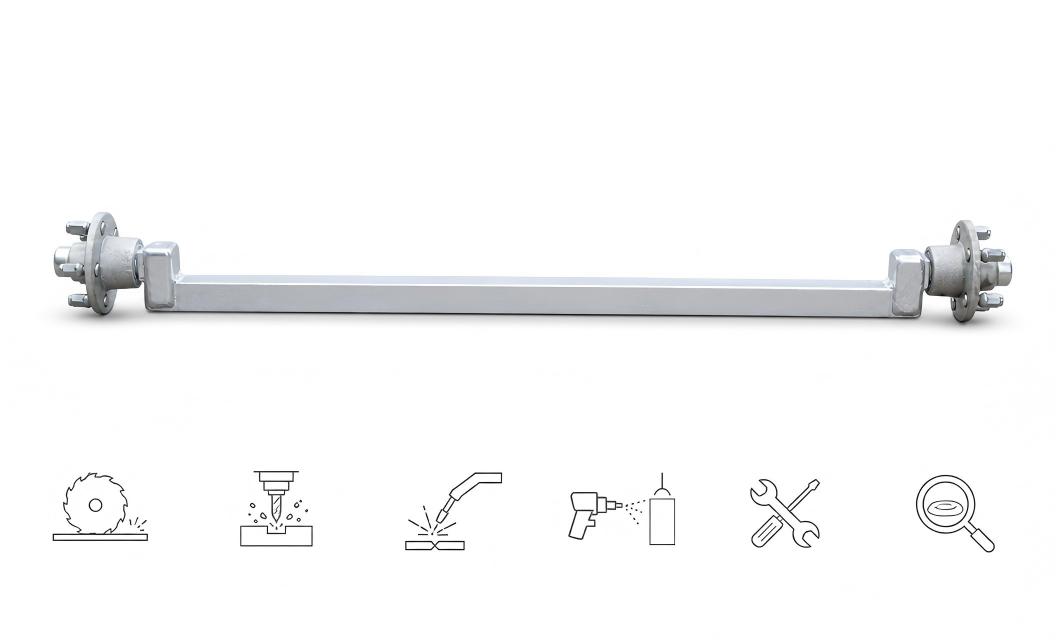
Оси для прицепов, горячее цинкование, сменные оси для прицепов, запасные части для прицепов, торсионные оси для прицепов
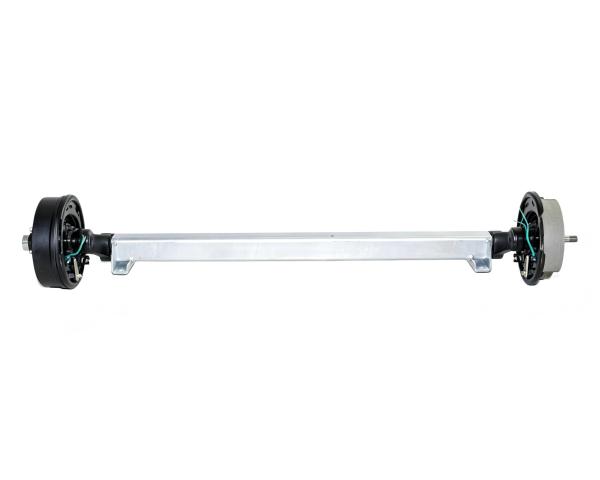
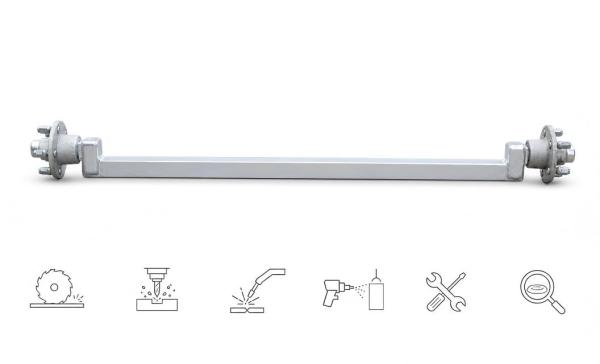
Оси прицепов являются важнейшими несущими элементами, поддерживающими вес транспортного средства и передающими усилия при движении и торможении. Их изготовление осуществляется в рамках систематического процесса, разделенного на шесть основных этапов: резка, механическая обработка, сварка, обработка поверхности, сборка и контроль качества.
Резка
Процесс начинается с высокоточной резки сырья. Высокопрочные бесшовные стальные трубы или заготовки из легированной стали сначала проверяются и разрезаются на заданные длины с помощью станков с ЧПУ или систем плазменной/лазерной резки. Для таких компонентов, как пружинные опоры или фланцы, лазерная резка обеспечивает допуски в пределах ±0,5 мм. Резка должна давать чистые кромки без шлака, трещин или зазубрин, а прямолинейность должна контролироваться до ≤1,5 мм/м для обеспечения точности последующей обработки.
Механическая обработка
Механическая обработка превращает вырезанные заготовки в прецизионные компоненты посредством последовательных операций. Черновая токарная обработка удаляет основной материал для формирования базового профиля оси, за которой следует получистовая токарная обработка для уменьшения отклонений в размерах. Чистовая токарная обработка обеспечивает окончательные размеры с допусками на шейку вала класса IT6-IT7 и шероховатостью поверхности Ra0,8-1,6 мкм. Для подшипниковых опор, требующих более высокой точности, шлифовка обеспечивает чистоту поверхности на уровне микронов с шероховатостью менее 0,4 Ra микрон. Вторичные операции, такие как сверление, фрезерование шпоночных пазов и нарезание резьбы, выполняются после получистовой обработки.
Сварка
Сварка соединяет компоненты оси, сохраняя при этом структурную целостность. Шпиндели точно позиционируются на трубах оси с помощью центровочных приспособлений для обеспечения правильных углов развала и схождения перед прихваточной сваркой. Затем следует сварка полного шва, как правило, с использованием газовой защиты (80% Ar + 20% CO₂) при токе 280-320 А. Качество сварки требует глубины плавления более 2 мм, размера валика более 10 мм и отсутствия дефектов, таких как подрез, трещины или неполное проплавление. Затем опорные площадки пружин устанавливаются и привариваются в соответствии с расчетными размерами центров пружин.
Обработка поверхности
Обработка поверхности повышает долговечность и коррозионную стойкость. Дробеструйная обработка удаляет оксидную окалину и создает остаточные сжимающие напряжения для повышения усталостной прочности. Затем на ось наносится многослойное покрытие: эпоксидная цинкосодержащая грунтовка (40 мкм), промежуточный эпоксидный слой (60 мкм) и полиуретановое верхнее покрытие (40 мкм), достигающее общей толщины пленки ≥140 мкм. В качестве альтернативных методов обработки можно использовать гальваническое покрытие для повышения износостойкости или анодирование алюминиевых компонентов.
Сборка
Сборка включает в себя интеграцию оси с функциональными компонентами. Ступицы, подшипники, тормозные узлы (диски или барабаны) и уплотнения устанавливаются в соответствии со строгими процедурами. Предварительная нагрузка подшипников и момент затяжки гайки ступицы точно контролируются для обеспечения надежности работы. Для осей с тормозными системами подключаются гидравлические или пневматические линии, которые проверяются на герметичность. Проверка соосности гарантирует гармоничную работу всех компонентов под нагрузкой.
Проверка
Окончательная проверка подтверждает качество и работоспособность. Размеры проверяются на соответствие длине, ширине и критическим допускам. Твердость подтверждает эффективность термообработки. Неразрушающий контроль (ультразвуковой или магнитопорошковый) выявляет внутренние дефекты. Динамическая балансировка обеспечивает плавное вращение, а испытания на нагрузку и усталость подтверждают структурную целостность в условиях, имитирующих эксплуатацию. Только оси, прошедшие все проверки, поступают на упаковку и отгрузку.